广东龙塑降解新材料:淀粉基母粒在全降解塑料袋生产中的技术应用解析
在禁塑政策持续推进与"双碳"目标的双重驱动下,全降解塑料袋正从概念走向规模化落地。但不少生产企业在转型时遇到同一个问题:纯PLA或PBAT原料成本高、加工窗口窄,吹膜时容易断膜、开口性差。淀粉基母粒的出现,为这一矛盾提供了可行的折中方案。广东龙塑降解新材料有限公司在长期服务下游制品厂的过程中,积累了不少关于淀粉基母粒应用的实操经验,本文尝试做一次系统梳理。
淀粉基母粒为什么能"降本又保性能"
淀粉基母粒本质上是一种以热塑性改性淀粉为核心、配合相容剂与增塑体系制成的功能性母料。天然淀粉分子链上大量羟基使其极性很强,与PBAT、PLA等疏水聚酯直接共混会出现严重的相分离。通过酯化或接枝改性,把淀粉表面极性降到与聚酯基体匹配的区间,再配合马来酸酐接枝物作为界面增容剂,淀粉颗粒就能以微米级尺寸均匀分散在基体中。
这种结构带来的直接好处是:淀粉以刚性填料的形式承担部分力学载荷,减少树脂用量;同时淀粉颗粒在膜中形成微孔通道,反而提升了生物降解膜的透气性和降解速率。在堆肥条件下,淀粉相率先被微生物攻破,形成大量微孔,使聚酯基体的比表面积成倍增加,整体崩解时间可缩短约30%。
吹膜工艺中的关键控制点
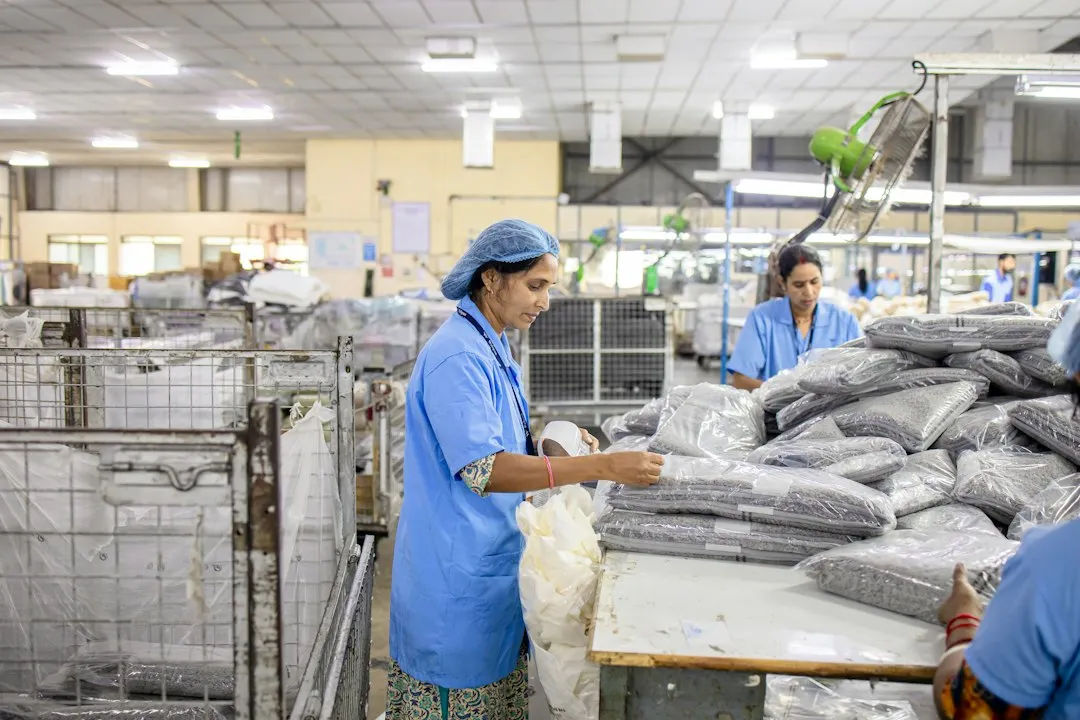
淀粉基母粒的添加比例并非越高越好。根据广东龙塑的技术服务数据,在降解快递袋和购物袋的吹膜配方中,母粒添加量通常控制在20%~35%之间。超过40%后,膜泡稳定性明显下降,纵向拉伸强度会从18MPa跌至12MPa以下。
操作层面有几个容易被忽视的细节:
- 干燥处理:淀粉基母粒开袋后建议在80℃下干燥2~4小时,含水率控制在0.3%以下,否则膜面容易出现气泡和晶点。
- 温度分区:喂料段温度不宜过高,建议110~125℃,避免淀粉提前塑化;压缩段和计量段可升至150~165℃,确保与PBAT充分熔融共混。
- 螺杆构型:推荐使用屏障型螺杆配合销钉混炼段,分散效果优于普通渐变型螺杆,能有效减少未熔颗粒。
与其他降解制品的协同应用
淀粉基母粒的技术逻辑同样延伸到PLA吸管和餐盒片材领域。在PLA吸管配方中加入10%~15%的改性淀粉母粒,可在保持刚性的同时降低原料成本,且吸管在热饮中的软化温度不会受到明显影响——这是因为淀粉的玻璃化转变温度远高于PLA的使用温度区间。对于生物降解膜类地膜产品,淀粉基母粒还能调节膜的透水率,使其更贴近农艺需求。
一组对比数据
以30μm厚的吹膜为例,纯PBAT/PLA配方与添加30%淀粉基母粒的配方对比如下:拉伸强度从22MPa降至16MPa,断裂伸长率从450%降至320%,但原料成本下降约18%,堆肥崩解时间从90天缩短至60天左右。对于快递袋、垃圾袋这类对绝对强度要求不极端的场景,这个性能区间完全够用。
淀粉基母粒不是万能解,它更像是一种精准的"性能-成本"调节工具。用在哪、用多少、怎么配,取决于终端制品的使用场景和降解认证要求。广东龙塑降解新材料有限公司持续在全降解塑料袋、降解快递袋等方向提供母粒定制与工艺支持,欢迎行业伙伴交流探讨。