淀粉基母粒在生物降解膜生产中的工艺要点与配比解析
淀粉基母粒作为生物降解膜生产中的关键改性组分,其工艺控制直接决定薄膜的力学性能与降解节奏。对于同时生产全降解塑料袋、降解快递袋和PLA吸管的制品企业来说,母粒的选型与配比往往是一套配方打天下行不通的——不同制品对熔指、挺度和断裂伸长率的要求差异明显,需要针对性调整。
一、淀粉基母粒的改性逻辑与载体选择
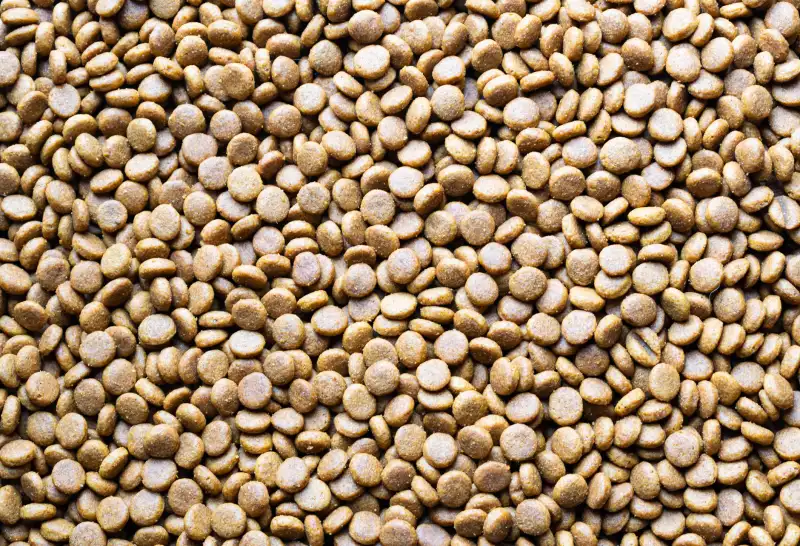
天然淀粉亲水性强、热塑性差,直接共混会导致加工窗口极窄。行业通行做法是对淀粉进行塑化改性,引入甘油、山梨醇等增塑剂破坏淀粉分子内氢键,再以PLA或PBAT作为载体树脂进行双螺杆挤出造粒。载体选择直接影响母粒与基体树脂的相容性:以PLA为载体的母粒更适合透明膜制品,而以PBAT为载体的母粒则在降解快递袋这类需要高柔韧性的场景中表现更稳。
淀粉含量通常控制在母粒总质量的40%–60%之间。含量过低,成本优势不明显;过高则分散困难,膜面易出现"鱼眼"晶点。
二、配比与工艺参数的关键控制点
以吹塑生物降解膜为例,淀粉基母粒的添加比例一般在15%–30%区间浮动。具体配比需结合基体树脂牌号和目标厚度来定:
- 薄型膜(15–25μm):母粒添加量建议控制在18%–22%,过高会导致纵向拉伸强度下降超过30%;
- 厚型膜(40μm以上):可提升至25%–30%,但需同步提高螺杆转速以改善分散;
- 全降解塑料袋制品:若用于购物袋承重场景,母粒比例不宜超过25%,并建议复配5%左右的扩链剂弥补分子量损失。
加工温度方面,淀粉基母粒的料筒温度设定需比纯PLA体系低10–15℃,机头温度控制在155–165℃为宜。温度过高会引发淀粉焦化,膜面出现黄纹;过低则塑化不足,导致膜泡不稳定。
三、常见问题与现场调整思路
实际生产中,淀粉基母粒吸湿是最容易被忽视的隐患。母粒开袋后若未及时烘干(建议80℃×2h),水分含量超过800ppm时,吹膜过程会出现明显的气泡和异味。另一高频问题是膜面析出白粉——这通常是增塑剂迁移所致,可通过调整母粒配方中的增塑剂类型或降低添加比例来缓解。
对于同时上线PLA吸管和薄膜制品的工厂,建议将淀粉基母粒与PLA专用母粒分区存放、专料专机,避免交叉污染影响吸管的耐热性能。
淀粉基母粒不是"加了就降解"的万能钥匙,它的工艺窗口窄、对设备精度和操作一致性要求高。把配比、温度、干燥三个变量锁死,生物降解膜的批次稳定性才能上来。广东龙塑降解新材料有限公司在淀粉基母粒的载体改性与分散工艺上持续迭代,为下游全降解塑料袋、降解快递袋及PLA吸管制品企业提供可追溯的批次数据支持,欢迎就具体配方场景做技术对接。